服务咨询电话:
13526990215
13526990215

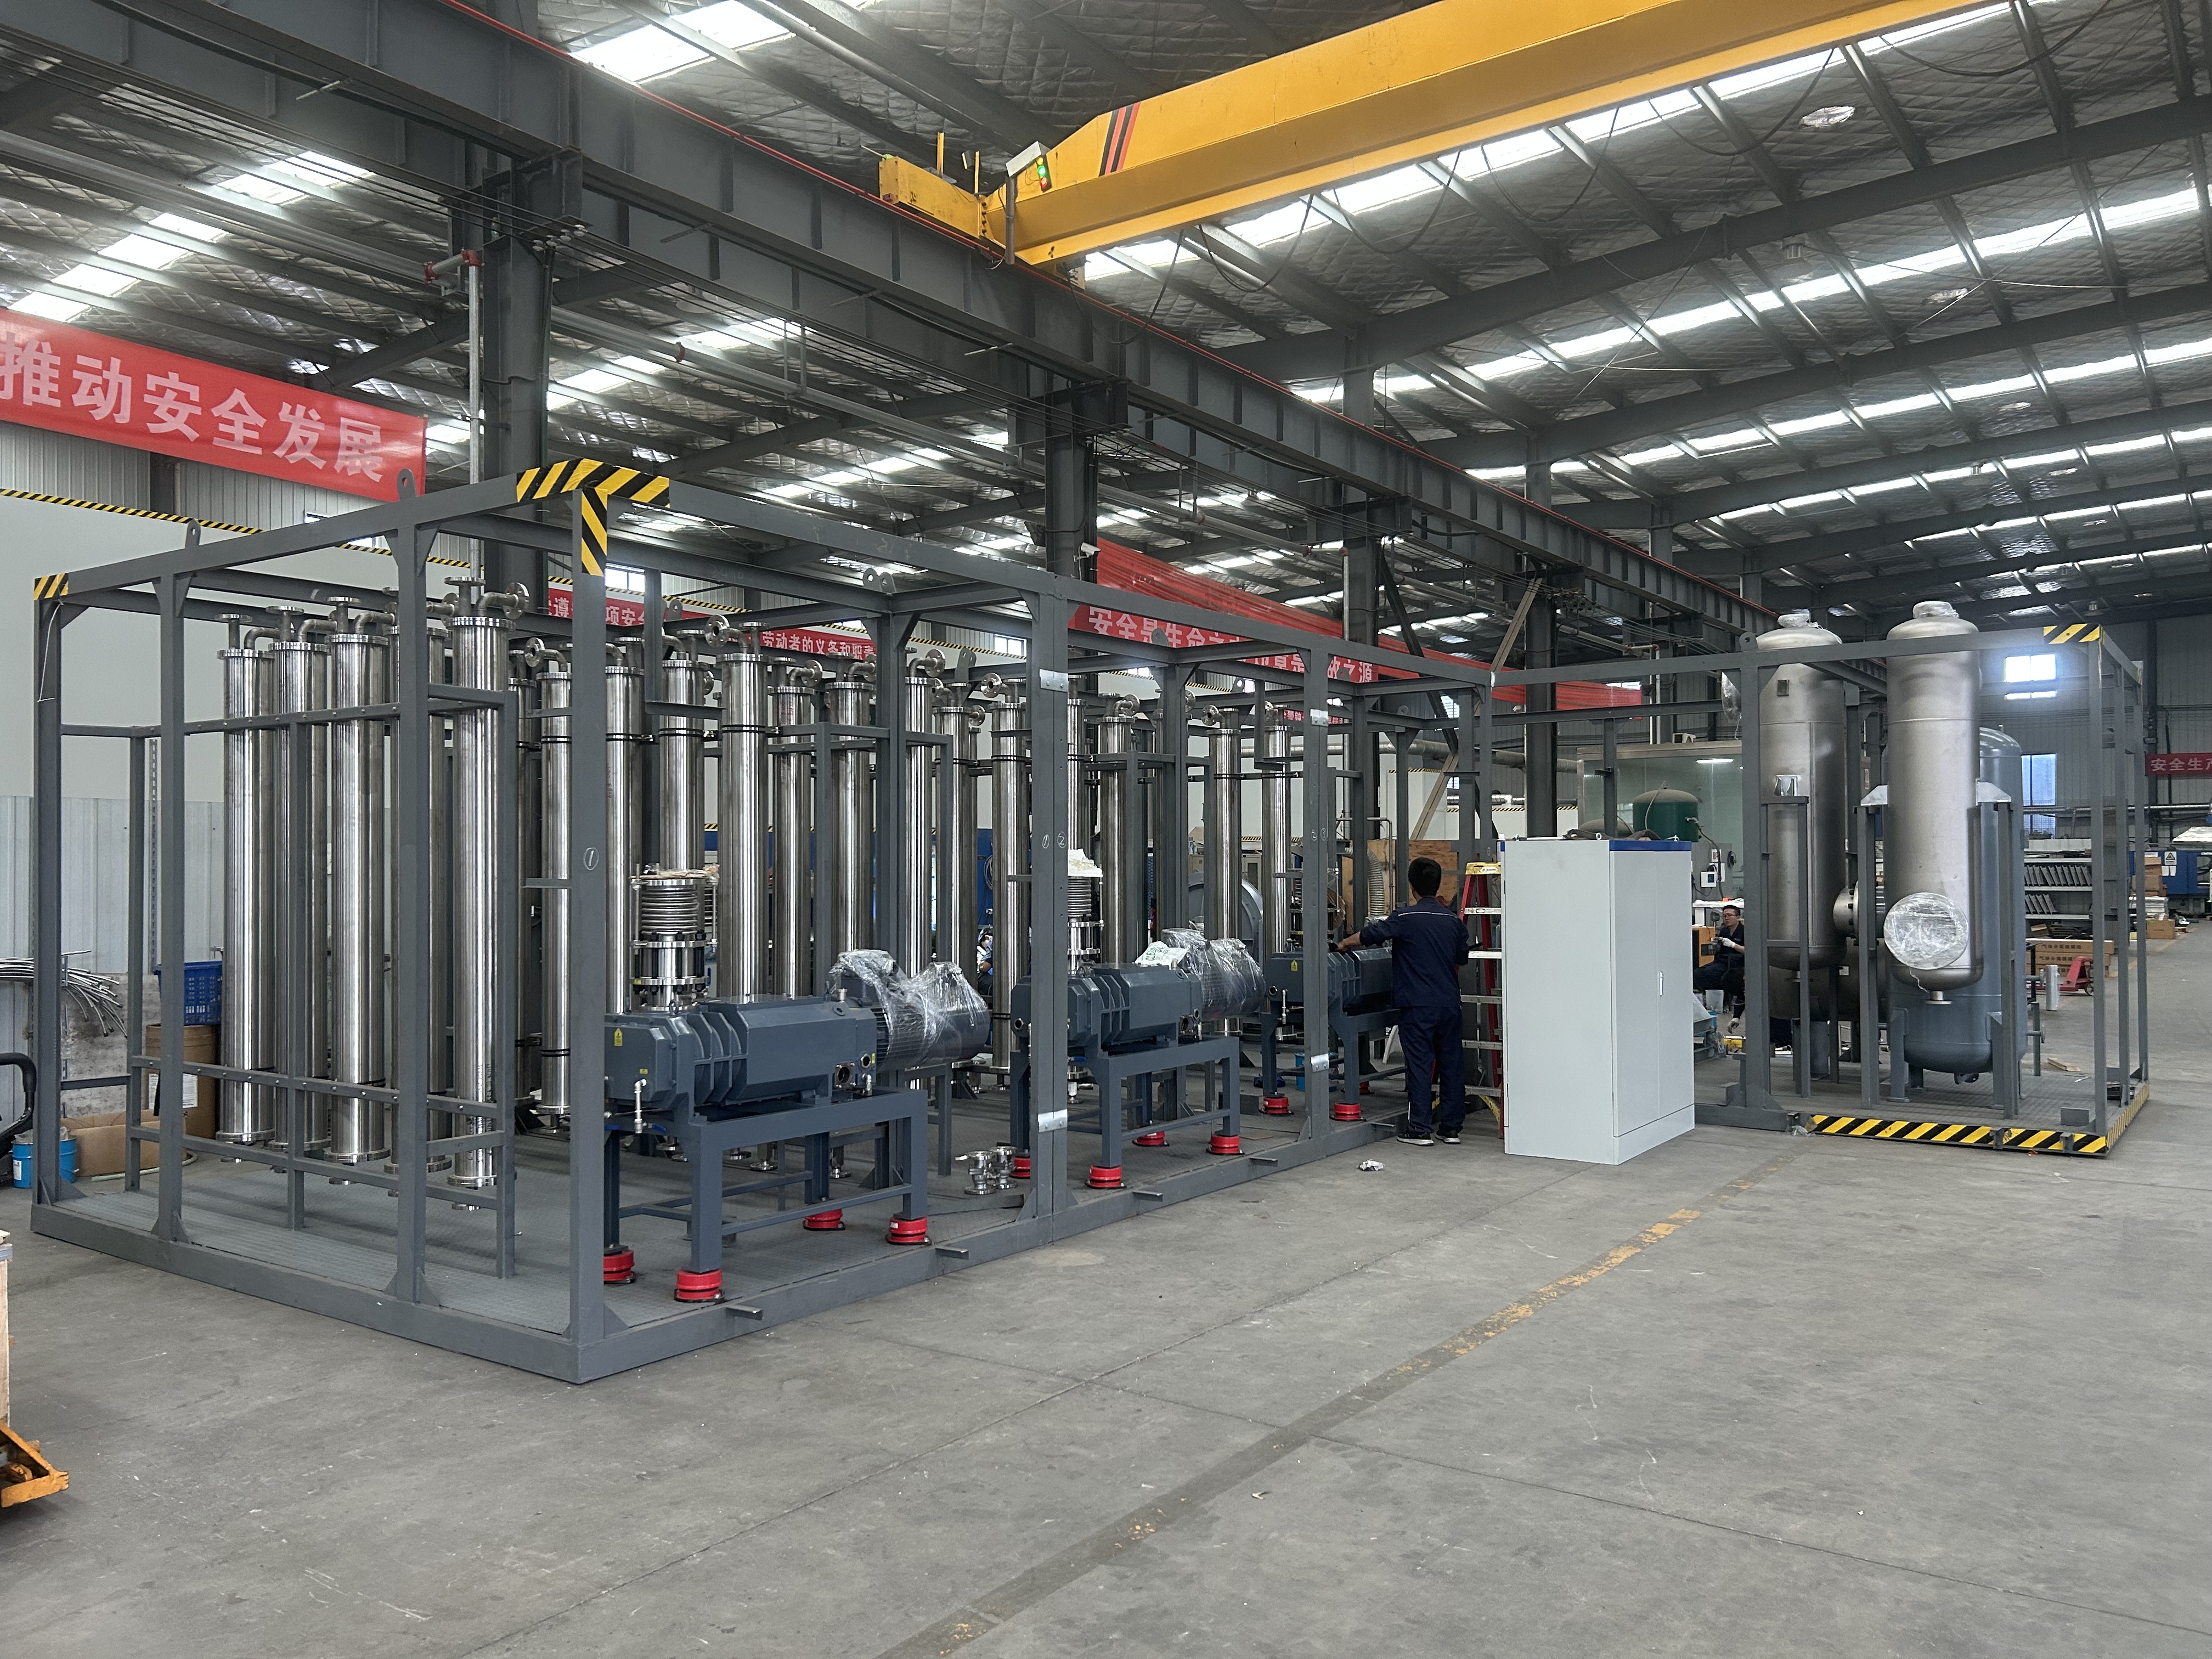
丙酮是涂料、医药、电子清洗等行业常用酮类溶剂,沸点适中、挥发性强,废气浓度高且有明显的回收价值。丙酮废气回收采用冷凝加膜分离的液化回收工艺:冷凝段把大部分丙酮蒸气液化下来直接回用,膜分离段拦截残余蒸气并形成内循环,净化尾气外排。整套装置对间歇、波动工况适应性较好,适合以丙酮为主要溶剂的车间。
丙酮的沸点在五十六摄氏度上下,比多数酯类和芳烃溶剂更容易挥发,常温下蒸气压高,这意味着同样浓度下丙酮废气的焓负荷更大,冷凝段需要的温位更低。回收设计时要特别注意两点:一是丙酮与水互溶,冷凝液中若夹带水蒸气凝液,需要考虑后续分离方式;二是丙酮闪点低,装置的防静电与安全配置要到位。

冷凝段承担主要回收负荷,丙酮液化后直接回用;残余的低浓度丙酮蒸气进入膜分离段,膜组件对有机蒸气选择性透过,富集侧返回前端再冷凝。这种内循环设计让系统整体回收程度明显好于单一冷凝,尾气浓度也更稳定。
| 对比项 | 单一冷凝回收 | 冷凝+膜分离耦合 |
|---|---|---|
| 适用气源 | 丙酮浓度高且稳定 | 浓度波动、含低浓度残余 |
| 尾气效果 | 受冷凝温位限制 | 内循环精收,净化更彻底 |
| 回用丙酮 | 直接液化回用 | 液化回用+残余拦截 |
| 安全配置 | 按低闪点溶剂配置 | 同等配置,膜侧无明火风险 |
装置投运后,日常关注冷凝出口温度、膜前压力和回收量三个指标。丙酮易挥发,储罐与管路的呼吸损耗不可忽视,建议把呼吸排气一并接入回收系统。溶剂台账与回收计量联动,每月核对溶剂单耗,回收效果用数据说话。
会影响冷凝温位选择与冷凝液分离,设计时按气源湿度核算潜热负荷,冷凝液设置分离环节,回用丙酮的含水率可控。
适用。清洗工序尾气丙酮浓度较高且气量不大,小型冷凝加膜分离撬装装置即可覆盖,回收丙酮可回用于清洗。
冷凝回收的丙酮纯度通常较好,具体按车间回用标准检验确认;对纯度要求高的场景,可增加精馏提纯环节。
本文由洛阳沃虹石化设备有限公司整理,公司面向化工与制药企业提供冷凝回收、膜分离回收及成套溶剂回收装置的设计、制造与运维服务,如需工艺评估或方案配置,欢迎联系交流。
李总 13526990215

服务热线