服务咨询电话:
13526990215
13526990215

乙酸乙酯是涂料、油墨、胶黏剂行业用量最大的酯类溶剂,干燥与调配工序排出的尾气浓度高、可回收价值大。酯类尾气用膜分离回收有一套成熟做法,但酯类的理化性质与醇酮不同——闪点、爆炸下限、水溶性各有口径,预处理与回收侧的配置要对应调整。本文以乙酸乙酯体系为例,把酯类溶剂尾气的膜分离回收配置要点按流程讲清楚,已投运装置的运行人员也可以对照核对自家配置。
乙酸乙酯挥发性强、爆炸下限低,尾气浓度在干燥工序普遍处于较高区间,直接排放既损失溶剂又带来安全与环保双重压力。酯类与水的互溶度有限,这一性质在回收侧是好事——凝液分层后可大幅降低脱水负荷;但酯类在潮湿环境中会缓慢水解,水解产生乙酸还会带来腐蚀问题,尾气湿度管理因此比烷烃体系更严格,膜前除湿要做足。

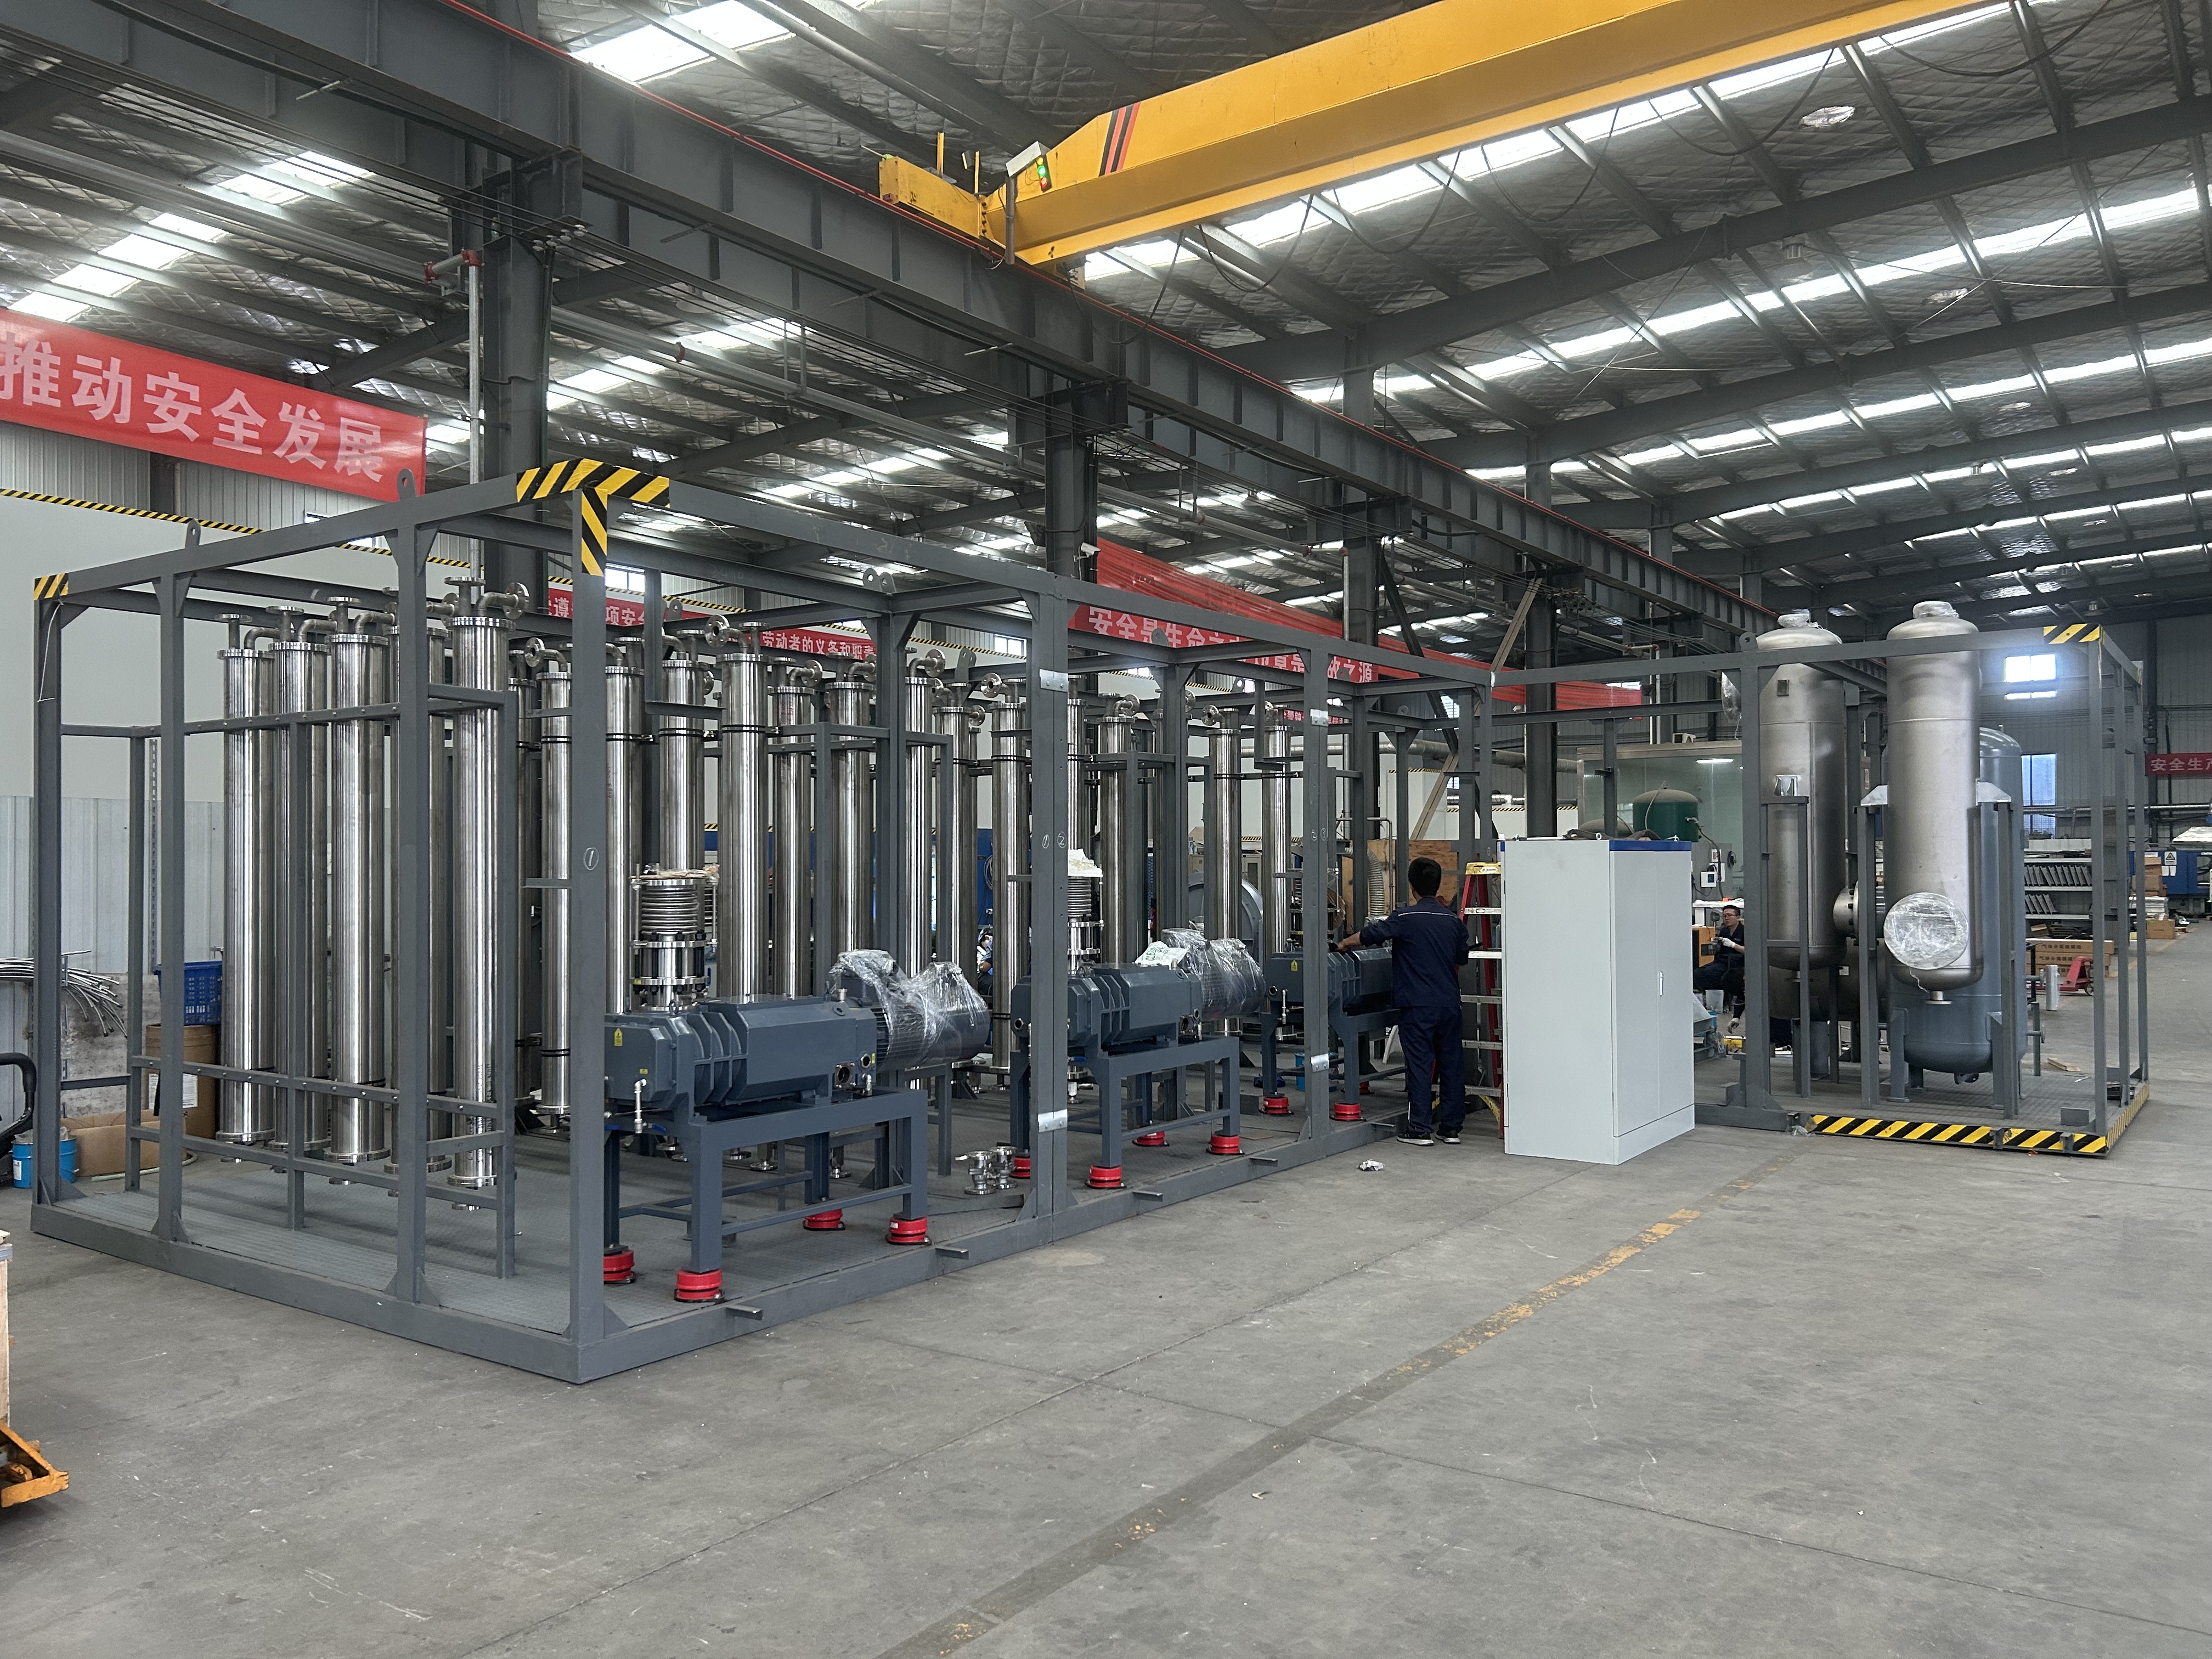
膜层选择上,乙酸乙酯对橡胶态分离层的溶解度高,透膜速度快,单级膜单元的富集比理想。配置要点有三:膜前过滤除湿段常投,湿度控制在露点以下,防酯类水解与膜面凝液;增压设备按防爆分区选型;渗透侧富集气进入冷凝液化,凝液静置分层,酯层脱水后回配使用,水层排入污水系统处理。整套流程闭路循环,排放侧达标,回收的溶剂回到产线,账面立得住。
回收的乙酸乙酯要回配使用,纯度指标逐批检测:水分、酸度、纯度三项为主,不达标的精制后再用。分层水相带走的少量酯要核算进损耗;回配时按工艺口径对纯度要求分级——涂料级与胶黏级分开,避免交叉影响产品质量。台账按批次记录回收量、检测值与去向,审计与内部追溯都有据可查。
乙酸乙酯体系还有一条经验:回收侧的分层罐容积按批产量配足,静置时间给够,分层质量直接决定后续脱水负荷;排出的水相别急着进污水系统,先静置回收表面浮酯,一个班次多收回来的溶剂,一年累计不是小数。回收的经济账是细节账,省在流程节点上。
| 环节 | 要点 | 考虑 |
|---|---|---|
| 膜前预处理 | 过滤加除湿 | 防酯水解与膜面凝液 |
| 增压 | 按防爆分区选型 | 安全等级匹配 |
| 膜单元 | 橡胶态分离层 | 酯类溶解度高 |
| 冷凝液化 | 富集气液化 | 温位按浓度分档 |
| 分层脱水 | 静置分层 | 降低脱水负荷 |
| 回配管理 | 逐批检测 | 水分酸度纯度三项 |
不建议。水分与凝液在膜面凝结影响分离性能,酯类遇水还会缓慢水解;膜前设除湿段把露点压下来,这一段的投入换来的是膜寿命与回收质量的双保险。
分层脱水加简单精制后,多数批次可达到回配指标;逐批检测水分、酸度与纯度,不达标的进精制工序。回用前先与工艺确认纯度口径,分级使用不交叉。
组分相容且回用口径一致的可混收,台账分开记录各股去向;回用指标冲突的分组收集,膜段按主导组分标定运行参数。
本文由洛阳沃虹石化设备有限公司整理,公司面向化工与制药企业提供冷凝回收、膜分离回收及成套溶剂回收装置的设计、制造与运维服务,如需工艺评估或方案配置,欢迎联系交流。
李总 13526990215

服务热线